甘肃剪板机内啮合齿轮泵电话
作用在齿轮外圆上的压力是不均匀的,排油腔和吸油腔齿轮外圆分别承受着系统工作压力和吸油压力;在齿轮齿顶圆与泵体内孔的径向间隙中,可以认为油液压力由高压腔压力逐级下降到吸油腔压力。这些液体压力综合作用的合力,相当于给齿轮一个径向不平衡作用力,使齿轮和轴承受载。工作压力越大,径向不平衡力越大,严重时会造成齿顶与泵体接触而产生磨损。液压径向力的平衡措施之一:如图5所示,在盖板上开设平衡槽,将高压油引向低压侧,使低压侧压力提高一些;将低压油引向低压侧,使高压侧压力降低一些;产生一个与液压径向力平衡的作用。图5径向力平衡措施平衡径向力的措施都是以增加径向泄漏为代价。5什么是内啮合齿轮泵的困油现象,有何卸荷措施?内啮合齿轮泵困油现象产生的原因:如图6所示,齿轮重迭系数ε>1,在两对轮齿同时啮合时,它们之间将形成一个与吸、压油腔均不相通的闭死容积,此闭死容积随齿轮转动其大小发生变化,先由大变小,后由小变大。图6内啮合齿轮泵困油现象困油现象的危害:闭死容积由大变小时油液受挤压,导致压力冲击和油液发热,闭死容积由小变大时,会引起汽蚀和噪声。卸荷措施:在前后盖板或浮动轴套上开卸荷槽,如图7所示。内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,让您满意,欢迎新老客户来电!甘肃剪板机内啮合齿轮泵电话
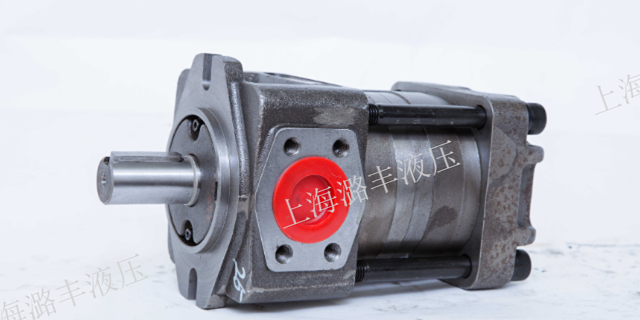
确定选用什么系列的内啮合齿轮泵后,就可按大流量,(在没有大流量时,通常可取正常流量的大流量),取放大5%—10%余量后的扬程这两个性能的主要参数,在型谱图或者系列特性曲线上确定具体型号。操作如下:利用内啮合齿轮泵特性曲线,在横坐标上找到所需流量值,在纵坐标上找到所需扬程值,从两值分别向上和向右引垂线或水平线,两线交点正好落在特性曲线上,则该内啮合齿轮泵就是要选的内啮合齿轮泵,但是这种理想情况一般很少,通常会碰上下列两种情况:第一种:交点在特性曲线上方,这说明流量满足要求,但扬程不够,此时,若扬程相差不多,或相差5%左右,仍可选用,若扬程相差很多,则选扬程较大的内啮合齿轮泵。或设法减小管路阻力损失。河南耐久内啮合齿轮泵哪个好内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,欢迎客户来电!
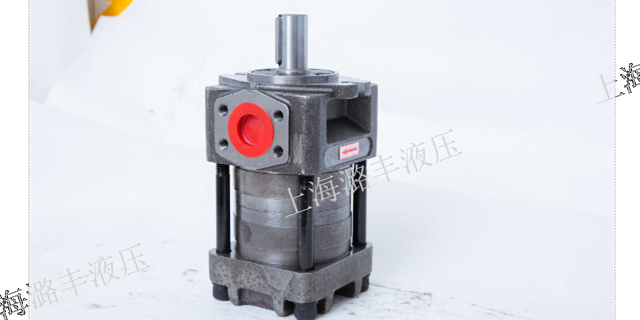
轴承的滚针保持架破损、长短轴轴颈及滚针磨损等,均可导致轴承旋转不畅而产生机械噪声,此时需拆修内啮合齿轮泵,更换滚针轴承。④齿轮轴向装配间隙过小;齿轮端面与前后端盖之间的滑动接合面因齿轮在装配前毛刺未能仔细,从而运转时拉伤接合面,使内泄漏大,导致输出流量减少;污物进入泵内并楔入齿轮端面与前后端盖之间的间隙内拉伤配合面,导致高低压腔因出现径向拉伤的沟槽而连通,使输出流量减小。对上述情况应分别采用以下措施修复。拆解内啮合齿轮泵,适当地加大轴向间隙即研磨齿轮的端面;用平面磨床磨平前后盖端面和齿轮端面,并轮齿上的毛刺(不能倒角);经平面磨削后的前后端盖其端面上卸荷槽的深度尺寸会有变化,应适当增加宽度。3)其他原因油液的黏度高也会产生噪声,必须选用黏度合适的油液。2、输出流量不足①油温高将使其黏度下降、内泄漏增加,使泵输出流量减小。应查明原因采取措施;对于中高压内啮合齿轮泵,须检查密封圈是否破损。
造成齿顶和泵体内壁的摩擦等。为了解决径向力不平衡问题,在有些内啮合齿轮泵上,采用开压力平衡槽的办法来消除径向不平衡力,但这将使泄漏增大,容积效率降低等。CB—B型内啮合齿轮泵则采用缩小压油腔,以减少液压力对齿顶部分的作用面积来减小径向不平衡力,所以泵的压油口孔径比吸油口孔径要小。内啮合齿轮泵的流量计算内啮合齿轮泵的排量V相当于一对齿轮所有齿谷容积之和,假如齿谷容积大致等于轮齿的体积,那么内啮合齿轮泵的排量等于一个齿轮的齿谷容积和轮齿容积体积的总和,即相当于以有效齿高(h=2m)和齿宽构成的平面所扫过的环形体积,即:(3-10)式中:D为齿轮分度圆直径,D=mz(cm);h为有效齿高,h=2m(cm);B为齿轮宽(cm);m为齿轮模数(cm);z为齿数。实际上齿谷的容积要比轮齿的体积稍大,故上式中的π常以代替,则式(3-10)可写成:(3-11)内啮合齿轮泵的流量q(1/min)为:(3-12)式中:n为内啮合齿轮泵转速(rpm);ηv为内啮合齿轮泵的容积效率。内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,用户的信赖之选,有需要可以联系我司哦!
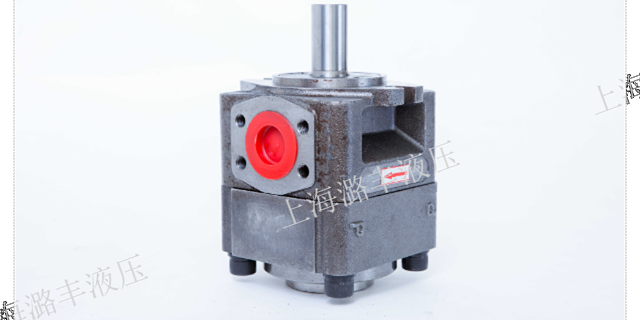
伺服油压机1:控制系统:本设备数控系统采用组态软件编写,以高彩组态触摸屏作为载体,组建的人机对话窗口,极大的方便了用户直观的对生产参数的输入调用及现场的生产过程数据包括对设备状态的直接监控;本设备控制系统采用国际品牌日本三菱公司产品。能有效保证了设备运行的可靠性与稳定性和设备的通用性;2:设备运作原理:设备通过伺服液压泵组来驱动油缸进行上下压装作业,组建的数控系统人机对话可实现根据客户压装产品在组态触摸屏中对产品的压装参数设定,能够直观查看产品的压装数据,同时可以对压装产品进行在线压装检测功能,设备具有快速下压、压装、保压与返回多段压装速度控制,使产品在压装过程中能有效的保证了产品压装的压力精度与位移精度;3:设备的工作条件:1.工作环境:环境温度-10~45℃,相对湿度40~80%。2.电源电压:AC380V(±10%),频率50HZ(±1HZ)三相五线。3.液体工作压力17MPA,室温35℃时,连续工作油温不超定50℃。4.使用68号质量抗研磨液压油。4:设备的工作效率:1.滑块理论快下速度50-175MM/S可调。2.滑块理论工进速度5-20MM/S可调(按百分比调整)。3.滑块理论上升速度50-150MM/S可调。上海潞丰液压技术有限公司为您提供内啮合齿轮泵 ,欢迎您的来电哦!山东高质量内啮合齿轮泵产品介绍
上海潞丰液压技术有限公司为您提供内啮合齿轮泵 。甘肃剪板机内啮合齿轮泵电话
造成流量减小。应查明原因并加以排除。3、旋转不畅①轴向间隙或径向间隙太小。重新加以调整修配。②泵内有污物。解体以异物。③装配有误。内啮合齿轮泵两销孔的加工基准面并非装配基准面,如先将销子打入,再拧紧螺钉,泵会转不动。正确的方法是,边转动内啮合齿轮泵边拧紧螺钉,后配钻销孔并打入销子。④泵与发动机联轴器的同轴度差。同轴度应保证在。⑤泵内零件未退磁。装配前所有零件均须退磁。⑥滚针套质量不合格或滚针断裂。修理或更换。⑦工作油输出口被堵塞。异物。4、发热①造成内啮合齿轮泵旋转不畅的各项原因均能导致内啮合齿轮泵发热,排除方法亦可参照其执行。②油液黏度过高或过低。重新选油。③侧板、轴套与齿轮端面严重摩擦。修复或更换。④环境温度高,油箱容积小,散热不良,都会使泵发热。应分别处理。5、主要零件的修复(1)齿轮①齿形修理:用细砂布或油石除去拉伤或已磨成多棱形的部位,再将齿轮啮合面调换方位并适当地进行对研,后清洗干净;对用肉眼能观察到的严重磨损件,应予以更换。②端面修理:齿轮端面由于与轴承座或前后盖相对转动而磨损,轻时会起线,可用研磨方法将起线毛刺痕迹研去并抛光;磨损严重时,应将齿轮放在平面磨床上进行修磨。甘肃剪板机内啮合齿轮泵电话
上一篇: 贵州注塑机内啮合齿轮泵产品介绍
下一篇: 河南低噪音内啮合齿轮泵厂家直销