湖南注塑机内啮合齿轮泵按需定制
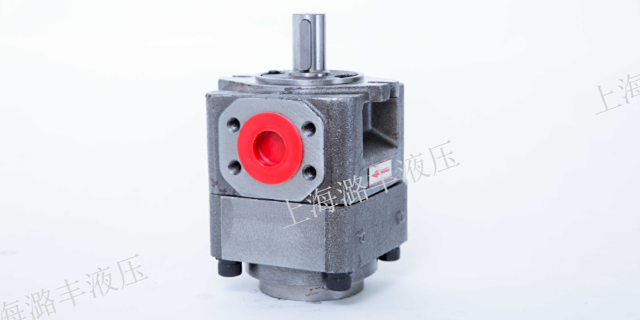
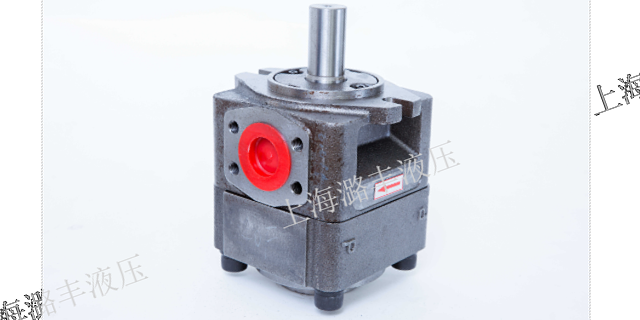
泵的前后盖和泵体由两个定位销17定位,用6只螺钉固紧如图3-3。为了保证齿轮能灵活地转动,同时又要保证泄露小,在齿轮端面和泵盖之间应有适当间隙(轴向间隙),对小流量泵轴向间隙为,大流量泵为。齿顶和泵体内表面间的间隙(径向间隙),由于密封带长,同时齿顶线速度形成的剪切流动又和油液泄露方向相反,故对泄露的影响较小,这里要考虑的问题是:当齿轮受到不平衡的径向力后,应避免齿顶和泵体内壁相碰,所以径向间隙就可稍大,一般取。三、内啮合齿轮泵的分类和结构特点1.按齿轮啮合的形式可分为:外啮合式和内啮合式2.按齿形曲线可分为:渐开线齿形式和摆线式3.按齿面形式可分为:直齿齿轮式、斜齿齿轮式、人字齿齿轮式、圆弧齿面的齿轮式4.按啮合齿轮的个数分:二齿轮式和多齿轮式5.按齿轮级数可分为:单级内啮合齿轮泵和多级内啮合齿轮泵内啮合齿轮泵结构简单,加工方便,体积小,重量轻,且有自吸能力强、对油液污染不敏感等特性,上海潞丰液压技术有限公司力于提供内啮合齿轮泵 ,竭诚为您服务。湖南注塑机内啮合齿轮泵按需定制
伺服油压机1:控制系统:本设备数控系统采用组态软件编写,以高彩组态触摸屏作为载体,组建的人机对话窗口,极大的方便了用户直观的对生产参数的输入调用及现场的生产过程数据包括对设备状态的直接监控;本设备控制系统采用国际品牌日本三菱公司产品。能有效保证了设备运行的可靠性与稳定性和设备的通用性;2:设备运作原理:设备通过伺服液压泵组来驱动油缸进行上下压装作业,组建的数控系统人机对话可实现根据客户压装产品在组态触摸屏中对产品的压装参数设定,能够直观查看产品的压装数据,同时可以对压装产品进行在线压装检测功能,设备具有快速下压、压装、保压与返回多段压装速度控制,使产品在压装过程中能有效的保证了产品压装的压力精度与位移精度;3:设备的工作条件:1.工作环境:环境温度-10~45℃,相对湿度40~80%。2.电源电压:AC380V(±10%),频率50HZ(±1HZ)三相五线。3.液体工作压力17MPA,室温35℃时,连续工作油温不超定50℃。4.使用68号质量抗研磨液压油。4:设备的工作效率:1.滑块理论快下速度50-175MM/S可调。2.滑块理论工进速度5-20MM/S可调(按百分比调整)。3.滑块理论上升速度50-150MM/S可调。河南折弯机内啮合齿轮泵哪家好内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,让您满意,有想法可以来我司咨询!
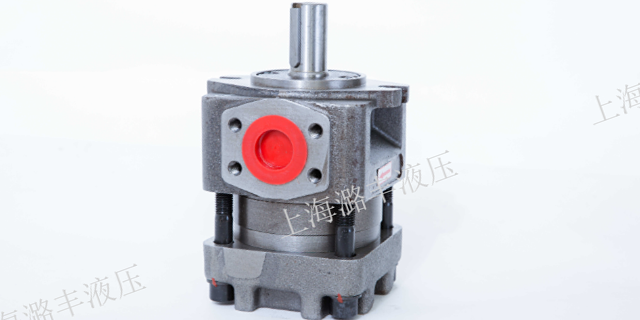
造成齿顶和泵体内壁的摩擦等。为了解决径向力不平衡问题,在有些内啮合齿轮泵上,采用开压力平衡槽的办法来消除径向不平衡力,但这将使泄漏增大,容积效率降低等。CB—B型内啮合齿轮泵则采用缩小压油腔,以减少液压力对齿顶部分的作用面积来减小径向不平衡力,所以泵的压油口孔径比吸油口孔径要小。内啮合齿轮泵的流量计算内啮合齿轮泵的排量V相当于一对齿轮所有齿谷容积之和,假如齿谷容积大致等于轮齿的体积,那么内啮合齿轮泵的排量等于一个齿轮的齿谷容积和轮齿容积体积的总和,即相当于以有效齿高(h=2m)和齿宽构成的平面所扫过的环形体积,即:(3-10)式中:D为齿轮分度圆直径,D=mz(cm);h为有效齿高,h=2m(cm);B为齿轮宽(cm);m为齿轮模数(cm);z为齿数。实际上齿谷的容积要比轮齿的体积稍大,故上式中的π常以代替,则式(3-10)可写成:(3-11)内啮合齿轮泵的流量q(1/min)为:(3-12)式中:n为内啮合齿轮泵转速(rpm);ηv为内啮合齿轮泵的容积效率。
内啮合齿轮泵基本概念内啮合齿轮泵的概念是很简单的,它的基本形式就是两个尺寸相同的齿轮在一个紧密配合的壳体内相互啮合旋转,这个壳体的内部类似“8”字形,两个齿轮装在里面,齿轮的外径及两侧与壳体紧密配合。来自于挤出机的物料在吸入口进入两个齿轮中间,并充满这一空间,随着齿的旋转沿壳体运动,后在两齿啮合时排出。内啮合齿轮泵常见故障的处理1、产生振动与噪声的原因与处理(1)吸入空气①CB-B型内啮合齿轮泵的泵体与两侧端盖为直接接触的硬密封,若接触面的平面度达不到规定要求,则泵在工作时容易吸入空气;同样,泵的端盖与压盖之间也为直接接触,空气也容易侵入;若压盖为塑料制品,由于其损坏或因温度变化而变形,也会使密封不严而进入空气。排除这种故障的方法是:当泵体或泵盖的平面度达不到规定的要求时,可以在平板上用金钢砂按"8"字形路线来回研磨,也可以在平面磨床上磨削,使其平面度不超过5μm,并需要保证其平面与孔的垂直度要求。上海潞丰液压技术有限公司是一家专业提供内啮合齿轮泵 的公司,欢迎您的来电!
对于液压系统,均是由液压执行元件(液压缸或液压马达)按指定要求的动作顺序以实现循环动作,然后对外输出一定的功率(压力p×流量Q),完成相应的工况,平稳且协调的持续运行。这就必须对液压系统的压力流量和液流方向加以控制和调节。在液压系统中,目前可控制和调节压力、流量、液流方向的方式分两种:第一种是容积式控制(泵控),第二种是节流式控制(阀控)。本文大兰液压厂家主要以第二种阀控予以讲解。作为一种以节流的方式以控制液压系统的压力、流量和液流方向的液压元件,可分为三大类,即普通的通断式开关阀、伺服阀与比例阀,其具体内容如下:(一)通断式开关阀这种阀是液压系统中使用为普遍的,其可依靠手动、机动或电磁铁操控,阀口只能进行“开”或“关”的调节,阀口开度大小若被调定则不可再更变。这种靠调节手柄、凸轮等结构设定的压力、流量和方向参数均不可连续按比例进行控制,且控制精度并不高,除非操作者再次手动调节,否则数值仍不改变。这类阀无法较好的满足高质量控制系统的操作要求,但由于价格相对实惠,可适应大批中端液压系统的技术要求。(二)伺服阀这种阀主要是指电液伺服阀,在接收电气模拟信号后,可相应的调制流量与压力。内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,用户的信赖之选,有想法可以来我司咨询!湖南注塑机内啮合齿轮泵按需定制
上海潞丰液压技术有限公司是一家专业提供内啮合齿轮泵 的公司,有想法的可以来电咨询!湖南注塑机内啮合齿轮泵按需定制
一、压力波动大。1、系统中混有空气。排除空气。2、吸人不足,夹有空气。加大吸油管径。3、液压系统中压力阀本身不能正常工作。更换压力阀。4、泵种零件损坏。更换或修复零件。5、内外转子(摆线齿轮)的齿形精度差。内外摆线齿轮大多采用粉末冶金用模具压制而成,模具及其他方面的原因会影响到摆线齿轮轮的齿形精度等。用户可对其对研修正。损坏严重的必须更换。6、泵体与前后盖因加工不好,偏心距误差大,或者外转子与泵体配合间隙太大。此时应检查偏心距,并保证偏心距误差在±。外转子与泵体配合间隙应在~.7、内外转子的配合关系不符合要求。当内外转子的径向及端面跳动大时,应及时修正内外转子,使各项精度达到技术要求;当内外转子的齿侧隙偏大时,应更换内外转子,保证侧隙在。二、吸不上油或吸油不足。1、内转子不转动。检查油泵驱动系统蜗杆、蜗轮或齿轮、内转子紧固螺钉或定位销是否松动,以及蜗轮与主轴蜗杆啮合是否正常。2、内转子的旋转方向与原动机不符导致进、出油口对调。确认机器是否按工作方向旋转。3、出油口管路堵塞。检查出油口油管是否有弯折或破损等堵塞。4、进油口滤网堵塞。清洗滤网,除去堵塞物。5、内、外转子磨损严重导致封闭腔无法形成。湖南注塑机内啮合齿轮泵按需定制
上一篇: 山西工程齿轮泵厂家现货
下一篇: 青海定制齿轮泵按需定制